
Resposta direta: o reparo de textura após solda de manutenção corrige a mancha de brilho e a profundidade irregular que aparecem na região soldada, causadas pela Zona Afetada pelo Calor (ZAC), que tem dureza diferente do aço original. O método equaliza a área, regrava só o trecho danificado e funde a transição com a textura existente, muitas vezes na própria injetora do cliente.
Atualizado em 08/10/2026 · por Marcel Dias, M1 Textura, Santo André/SP
Seu molde estava rodando. Quebrou um pino, lascou um canto da cavidade, deu um rechupe ou um extrator bateu onde não devia. A ferramentaria fez o que tinha que fazer: aplicou solda para reconstruir o aço. O problema só apareceu depois, quando a peça injetada saiu com uma mancha feia bem na região soldada, com brilho diferente, profundidade irregular, a textura simplesmente quebrada naquele ponto. E agora o molde está parado, o lote atrasado, e você está procurando na internet alguém que conserte isso rápido, de preferência sem desmontar tudo e mandar para outro estado.
Se essa é a sua situação, este artigo foi escrito exatamente para você. Vamos explicar, sem rodeios e sem esconder a complexidade, por que a solda destrói a textura, por que a maioria das grandes empresas não fala abertamente sobre esse problema, e como o reparo localizado de textura resolve isso, muitas vezes na sua própria injetora. É um assunto técnico que quase ninguém coloca de forma clara, e é justamente nele que mora a diferença entre um molde parado por dias e uma produção que volta a rodar.
O problema que quase ninguém explica com honestidade
Se você navegar pelos sites das grandes empresas de texturização, vai notar um padrão: todas falam do mundo perfeito. O molde novo, recém-usinado, limpo, virgem, pronto para receber o padrão químico ou a laser. Elas vendem o processo estético ideal, a aplicação da textura em uma cavidade impecável. E está tudo certo, esse é o trabalho principal do setor.
O problema é que o chão de fábrica não é feito só de moldes novos. Ele é feito de imprevistos, de moldes em produção que sofrem danos e precisam de manutenção urgente. E é aí que surge a pergunta que os clientes fazem exaustivamente nos buscadores, mas que quase nenhum site responde de cara: como consertar uma textura que foi destruída ou "queimada" por uma solda de manutenção? A resposta a essa pergunta envolve metalurgia, química e um tipo de trabalho artesanal que poucos dominam. Vamos por partes.
O fantasma da Zona Afetada pelo Calor (ZAC)
Aqui está a raiz técnica de todo o problema, e entender isso muda completamente a forma como você enxerga o reparo. Quando uma ferramentaria aplica solda em um molde, seja por processo TIG ou a laser, ela deposita um material de adição derretido sobre o aço danificado. Mas o calor intenso da solda não fica restrito ao ponto exato onde o arco ou o feixe atua. Ele se propaga para os lados, e cria, ao redor da solda, uma região chamada Zona Afetada pelo Calor, ou ZAC.
Nessa ZAC, a estrutura molecular do aço muda. A dureza se altera, as tensões internas se modificam, e a composição local deixa de ser idêntica à do aço original. Resultado: depois de uma solda, a cavidade não tem mais um aço só, ela tem três regiões distintas convivendo lado a lado. O aço base original, com sua dureza de projeto. A zona de fusão, que é a própria solda, feita de material de adição que pode ter dureza e composição diferentes. E a ZAC, a faixa de transição entre as duas, onde o aço foi cozido pelo calor sem chegar a derreter.
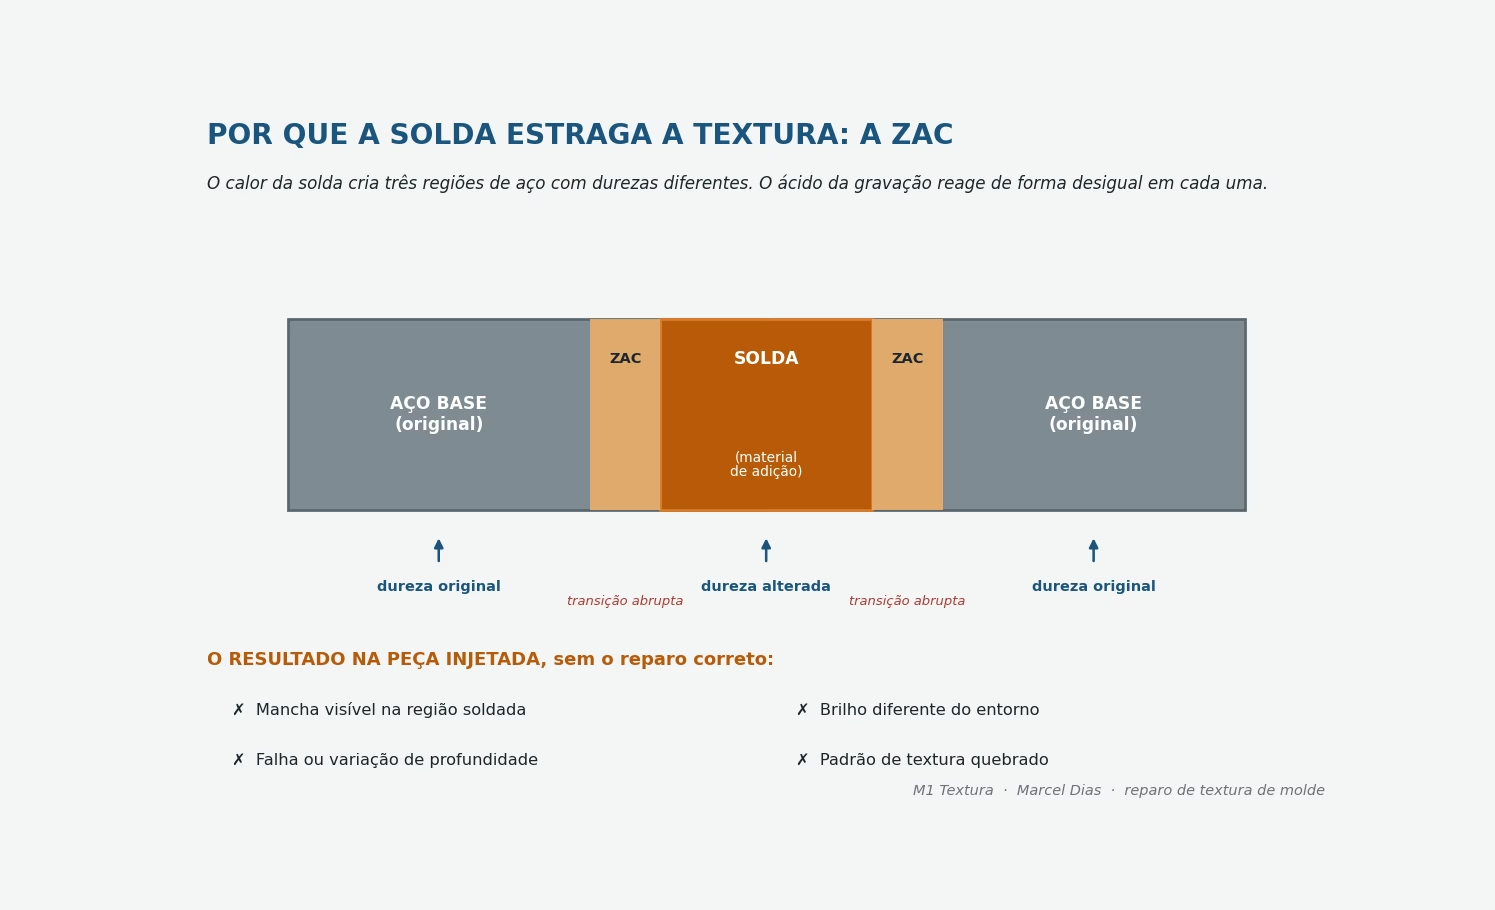
Por que isso destrói a textura? Porque a texturização química funciona pela ação controlada de um ácido que corrói o aço de forma previsível. Mas essa previsibilidade depende de uma coisa: que o aço seja homogêneo. Quando o ácido encontra três durezas diferentes na mesma cavidade, ele reage de três formas diferentes. Corrói mais fundo onde o aço é mais mole, menos fundo onde é mais duro, e cria brilhos distintos em cada zona. O que deveria ser uma textura uniforme vira um mapa visível da solda, com mancha, variação de profundidade e quebra de padrão exatamente onde o reparo metalúrgico foi feito. A peça injetada denuncia, com fidelidade cruel, cada centímetro da ZAC.
Os tipos de dano que mais geram esse cenário são conhecidos de qualquer ferramentaria. A tabela abaixo resume os mais comuns e o desafio que cada um traz para a textura.
| Dano no molde | O que costuma exigir | Desafio para a textura |
|---|---|---|
| Pino ou inserto quebrado | Solda de reconstrução do alojamento | Casar a textura ao redor do novo material |
| Canto ou aresta lascada | Solda de recomposição da geometria | Reconstruir o padrão em borda, área crítica |
| Rechupe ou porosidade | Preenchimento por solda | Equalizar dureza antes de gravar |
| Risco profundo | Solda em filete ou polimento | Eliminar a marca sem deixar sombra na textura |
| Batida de extrator | Solda localizada e reusinagem | Refazer textura em ponto de alto desgaste |
TIG ou laser? Como o tipo de solda muda o estrago na textura
Nem toda solda agride a textura da mesma forma, e isso é uma informação valiosa que ajuda no diagnóstico. Os dois processos mais usados em moldes são a solda TIG e a solda a laser, e eles diferem justamente naquilo que mais importa para o reparo de textura: o tamanho da Zona Afetada pelo Calor.
A solda TIG entrega muita energia térmica e gera uma ZAC mais larga, com maior difusão de calor para o aço ao redor. É robusta e cumpre bem o papel de reconstruir material, mas deixa uma faixa de aço alterado mais extensa, o que torna a textura subsequente mais difícil de equalizar. Já a solda a laser concentra a energia num ponto muito menor, com calor altamente localizado, o que produz uma ZAC bem mais estreita. Para quem vai texturizar depois, uma ZAC menor é sempre uma vantagem, porque significa menos área de aço com dureza divergente para corrigir. Para o passo a passo específico de quem já recebeu o molde com solda a laser, veja a recuperação de textura após solda laser.
| Aspecto | Solda TIG | Solda a laser |
|---|---|---|
| Energia térmica | Alta, difusa | Concentrada, pontual |
| Zona Afetada pelo Calor | Mais larga | Mais estreita |
| Impacto na textura | Maior área a equalizar | Menor área a equalizar |
| Cenário típico | Reconstrução de volume maior | Reparo fino e localizado |
Há um detalhe que faz toda a diferença e que vale conversar com sua ferramentaria antes mesmo da solda: o material de adição. Quando o arame ou o pó usado na solda tem dureza e composição próximas às do aço base do molde, o ácido da gravação reage de forma mais parecida nas duas regiões, e a textura fica muito mais fácil de casar depois. Soldar pensando já na futura texturização, com material compatível e controle de calor, reduz drasticamente o tamanho do problema. Quem entende de textura sabe orientar a ferramentaria nesse ponto, e essa conversa preventiva, quando acontece, economiza dias de retrabalho.
O aço do seu molde também muda a conversa
Há outra variável que separa o reparo amador do reparo técnico: o tipo de aço da cavidade. Moldes de injeção são feitos de aços diferentes, e cada um responde à gravação química de um jeito próprio, ainda mais depois de uma solda. Quem não considera isso aplica o mesmo ácido, do mesmo jeito, em todo aço, e colhe resultados imprevisíveis. Quem domina o ofício adapta o processo ao material.
Os aços pré-endurecidos da família comumente usada em moldes de média exigência têm uma resposta relativamente estável à gravação, mas a região soldada quase sempre apresenta dureza diferente, e é ali que o cuidado precisa se concentrar. Os aços temperados de alta dureza, usados em moldes de longa tiragem e altíssima exigência, são mais sensíveis: pequenas variações de dureza na ZAC produzem diferenças visíveis de profundidade e brilho, exigindo equalização mais rigorosa. Já os aços inoxidáveis para molde, comuns em aplicações que pedem resistência à corrosão, têm comportamento próprio diante do ácido e demandam parâmetros específicos de gravação, sob risco de manchamento se tratados como aço comum.
O ponto prático é simples: informar o aço do molde no momento do diagnóstico acelera e qualifica o reparo. Saber com que material se está lidando permite escolher a abordagem certa de equalização, a química adequada e a estratégia de mascaramento, em vez de descobrir o comportamento do aço por tentativa e erro, no meio do trabalho. É mais um motivo pelo qual o diagnóstico inicial não é burocracia: ele é o que transforma um reparo arriscado em um reparo previsível.
Por que esse problema aparece pouco nos sites de texturização
Se esse problema é tão comum no chão de fábrica, por que quase nenhum site institucional o aborda de frente? A resposta é honesta e tem três motivos, e conhecê-los ajuda você a entender o mercado em que está comprando.
O primeiro motivo é o risco da culpa. Quando uma solda malfeita estraga a textura, é tecnicamente difícil para o cliente leigo distinguir se o problema veio da solda ou do texturizador. Nenhuma grande empresa quer publicar um guia detalhado sobre isso e correr o risco de receber a culpa por um defeito que nasceu de uma solda inadequada feita por terceiros. É mais cômodo falar só do molde novo e perfeito.
O segundo motivo é a logística. As grandes estruturas industriais foram montadas para receber o molde limpo, desmontado e transportado até suas próprias plantas. Assumir abertamente no site que fazem reparo cirúrgico e localizado, em campo, na injetora do cliente, atrairia uma enxurrada de chamados de urgência complexos de atender à distância. É mais previsível trabalhar só com o fornecimento do zero, em ambiente controlado.
O terceiro motivo é o preço. Cobrar para texturizar uma cavidade virgem é simples, porque a mão de obra é previsível, calculada por área. Já precificar o conserto de um dano é outra história, porque cada dano é único. Um risco profundo, uma batida de extrator e uma área de rechupe exigem quantidades muito diferentes de mascaramento microscópico, polimento técnico e trabalho artesanal antes da gravação. Por isso as empresas evitam criar conteúdos com preços tabelados para reparo, para não gerar falsas expectativas. O resultado prático é que o cliente com o molde parado fica sem resposta clara, justamente no momento em que mais precisa dela.
A solução: o reparo cirúrgico e localizado de textura
Aqui entra o trabalho que a M1 Textura faz e que poucos no mercado assumem abertamente. O reparo de textura danificada por solda não é mágica, é método. É um trabalho de precisão que devolve a textura à região afetada sem precisar refazer a cavidade inteira, e que respeita o padrão e a profundidade da textura original ao redor. O segredo está em tratar a área soldada não como um aço qualquer, mas como o que ela é: uma região especial, com dureza própria, que exige preparação específica antes de receber a gravação.

O processo segue uma sequência rigorosa, e cada etapa existe por uma razão técnica. Tudo começa pelo diagnóstico: avaliar a extensão do dano, o tipo de solda aplicada, a dureza da região e o padrão de textura que precisa ser reproduzido. Sem esse diagnóstico, qualquer orçamento seria um chute, e qualquer execução seria um risco. Em seguida vem a equalização, o preparo e o polimento técnico da área soldada para uniformizar ao máximo a base sobre a qual o ácido vai agir, reduzindo a diferença de comportamento entre a solda, a ZAC e o aço original.
Depois vem o mascaramento cirúrgico, talvez a etapa mais delicada: proteger com precisão a textura boa ao redor, delimitando exatamente o contorno do dano, para que a gravação atue só onde precisa. Então acontece a re-texturização controlada, em que a gravação é aplicada de forma a casar a profundidade e o padrão da textura original, seja um número da escala VDI, seja um grão de couro, de madeira ou de tecido. E por fim o blend, o acabamento da transição entre a área reparada e a textura existente, de modo que não fique uma linha visível, nenhuma fronteira denunciando onde houve o reparo. Quando o trabalho é bem feito, a peça injetada sai sem qualquer sinal de que ali, um dia, houve uma solda.
Vale entender por que o casamento da textura é a parte mais difícil, e por que ela separa o reparo bem feito do remendo. Em texturas técnicas e regulares, como os padrões da escala VDI, o desafio é casar exatamente o número de rugosidade: um ponto a mais ou a menos de profundidade já cria diferença de brilho perceptível na peça. Em texturas orgânicas, como couro, madeira e tecido, o desafio é outro e ainda mais sutil: reproduzir a aleatoriedade do padrão de modo que a região reparada não pareça um adesivo colado sobre o original. A textura de couro, por exemplo, tem uma irregularidade própria, e refazer um trecho que se funda com o resto, sem repetição mecânica visível, é um trabalho que depende de leitura, experiência e mão. É exatamente esse tipo de habilidade artesanal que não se terceiriza para um equipamento sozinho e que define a qualidade final do reparo.
In loco: o reparo na sua injetora, sem desmontar o molde
Esse é o ponto que mais interessa a quem está com a produção parada, e é o diferencial que a M1 Textura explora num nicho que as grandes empresas evitam. A pergunta real do cliente, quando a textura estraga no meio de um lote, quase nunca é técnica. É logística e é urgente: "dá para arrumar isso aqui, na minha injetora, hoje, sem eu ter que desmontar o molde e mandar para o estado vizinho?"
Sempre que a natureza e a localização do dano permitem, a resposta é sim. O reparo localizado pode ser feito in loco, na própria planta do cliente, evitando a desmontagem completa do molde, o transporte de ida e volta e os dias de produção perdidos que isso implica. A diferença entre as duas abordagens é enorme em tempo e em custo total, e a tabela abaixo deixa isso claro.
| Fator | Enviar o molde à fábrica | Reparo in loco (M1) |
|---|---|---|
| Desmontagem do molde | Necessária | Evitada, quando o dano permite |
| Transporte | Ida e volta, com risco e custo | Não há |
| Tempo de produção parada | Dias, às vezes semanas | Reduzido ao mínimo |
| Logística do cliente | Complexa | Simplificada |
| Foco do atendimento | Volume em planta própria | Urgência e proximidade |
É claro que nem todo reparo pode ser feito em campo. Danos muito extensos, geometrias internas de difícil acesso ou casos que exigem reusinagem pesada podem realmente demandar bancada e ambiente controlado. A honestidade faz parte do método: o diagnóstico existe justamente para dizer, com clareza, o que é possível resolver in loco e o que não é. A parcela de casos que se resolvem na própria injetora costuma ser maior do que o cliente imagina.
Marcel Dias e a M1 Textura: quem faz o reparo de textura após solda
Reparo de textura danificada por solda não é trabalho para quem só sabe aplicar padrão em molde novo. Exige algo que não se aprende em catálogo: a leitura do aço, a sensibilidade para diferentes durezas, o domínio do mascaramento microscópico e a capacidade de casar uma textura nova com uma textura existente de forma invisível. Exige, em uma palavra, experiência.
Essa é a base sobre a qual a M1 Textura, fundada por Marcel Dias, com base em Santo André, construiu sua atuação. Ao longo de 28 anos, Marcel acumulou experiência de campo com projetos em sete países (Alemanha, França, Portugal, Itália, Argentina, Estados Unidos e China), executando pessoalmente cada reparo. Foi essa vivência internacional, em mercados que exigem rigor extremo de acabamento, que formou a capacidade de resolver não apenas o molde perfeito, mas o molde real, aquele que quebrou, foi soldado e precisa voltar a produzir com a textura intacta. Quem dominou a texturização para a precisão alemã e a sensibilidade estética italiana aprendeu a tratar cada reparo como um caso único, com o cuidado que ele exige.
Se você quiser entender melhor a técnica por trás de tudo isso, vale conhecer em detalhe a página sobre gravação química em moldes, que explica como o ácido constrói a textura, e a página de reparo de textura in loco, que mostra como o atendimento em campo funciona na prática. Para compreender de onde vem toda essa tradição técnica, o estudo sobre a origem da texturização de moldes traça a história que conecta a indústria automobilística, a norma alemã e a escola brasileira de texturização.
Molde parado com textura marcada pela solda? Envie uma foto da região e da peça para uma primeira leitura técnica. Falar com Marcel Dias no WhatsApp.
Quando o reparo é possível, e quando não é
A honestidade é parte do serviço, então é justo dizer o que o reparo de textura resolve bem e onde estão os limites. O reparo localizado resolve com excelência a maioria dos danos pontuais: pinos e insertos refeitos, cantos recompostos, riscos, batidas de extrator e áreas de rechupe, desde que a solda tenha sido bem executada e o material de adição seja compatível. Nesses casos, é possível devolver a textura com transição invisível e profundidade casada.
Os limites aparecem quando a solda foi malfeita, com porosidade, trincas ou material muito divergente do aço base. Nesses casos, às vezes é preciso refazer a própria solda antes de pensar na textura, porque não se constrói uma boa textura sobre uma base ruim. Também há limite quando o dano é tão extenso que compromete a geometria da peça, exigindo reusinagem antes da gravação. Por isso o diagnóstico inicial é tão importante: ele define, com transparência, o que é reparo simples, o que exige etapas adicionais e o que, eventualmente, foge do escopo. Você recebe a verdade técnica antes de qualquer compromisso, e não uma promessa vazia que se desfaz na execução.
Perguntas frequentes sobre reparo de textura por solda
Dá para reparar a textura sem desmontar o molde?
Na maioria dos danos pontuais, sim. Quando a localização e a extensão do dano permitem, o reparo é feito in loco, na própria injetora do cliente, evitando desmontagem e transporte. O diagnóstico inicial define se o caso específico pode ser resolvido em campo ou se exige bancada.
Por que a textura fica manchada depois de uma solda?
Porque a solda cria três regiões de aço com durezas diferentes: o aço base, a solda em si e a Zona Afetada pelo Calor ao redor. O ácido da gravação química reage de forma desigual em cada uma, gerando mancha, brilho diferente e variação de profundidade. Equalizar essas regiões antes de gravar é o que elimina o defeito.
A solda a laser é melhor que a TIG para quem vai texturizar depois?
Em geral, sim, porque a solda a laser concentra o calor e gera uma Zona Afetada pelo Calor mais estreita, o que facilita a equalização e o casamento da textura. A TIG é robusta, mas deixa uma área alterada maior. Em ambos os casos, usar material de adição compatível com o aço base reduz muito o problema.
Quanto custa reparar uma textura danificada?
Não existe preço tabelado, porque cada dano é único (veja o que define o custo de recuperar textura de molde). Um risco fino, uma batida de extrator e uma grande área de rechupe exigem quantidades muito diferentes de preparação e trabalho. Por isso o orçamento sério só vem depois do diagnóstico, que avalia o tipo de dano, a solda aplicada e o padrão de textura a reproduzir.
Posso evitar o problema antes de soldar?
Sim, e vale muito a pena. Conversar com quem entende de textura antes da solda permite orientar a ferramentaria sobre o material de adição compatível e o controle de calor. Uma solda pensada já para a futura texturização reduz drasticamente o tamanho do reparo necessário depois.
Quanto custa e quanto tempo leva o reparo de textura após solda?
Depende da área afetada, do padrão de textura, do aço e de onde o serviço será feito. Um reparo pontual pode ser resolvido em horas; áreas maiores ou com várias soldas levam mais tempo. A avaliação técnica inicial é gratuita e o orçamento vem depois do diagnóstico. Para estimar valores, veja quanto custa recuperar textura de molde.
Não deixe a produção parada
Molde parado é dinheiro saindo a cada hora. E o pior que você pode fazer, diante de uma textura queimada por solda, é deixar o problema crescer ou tentar resolvê-lo sem o diagnóstico correto. A textura tem conserto, e na maioria dos casos o conserto é mais rápido e menos invasivo do que você imagina, feito muitas vezes na sua própria injetora. Para os outros tipos de dano, veja o reparo de textura de molde com atendimento em todo o Brasil.
O caminho é simples e começa com uma conversa técnica. Reúna as informações do seu caso: o tipo de dano, a solda que foi aplicada, o padrão de textura do molde, e se possível uma foto da região afetada e da peça injetada com o defeito. Com isso em mãos, Marcel Dias avalia a viabilidade técnica do reparo, diz com honestidade o que é possível fazer e em que prazo, e só então apresenta o orçamento. A avaliação inicial não tem custo nem compromisso, porque o objetivo é resolver o seu problema, não vender um milagre.
Envie agora os detalhes do seu molde e descubra como devolver a textura à sua cavidade danificada, sem retrabalho e sem parar a produção mais tempo do que o necessário.
Sobre o autor
Marcel Dias é fundador da M1 Textura, em Santo André/SP, e especialista em texturização, gravação química, gravação a laser, jateamento, polimento e reparo de textura de moldes, com 28 anos de experiência e projetos em sete países. Parte dos serviços é executada na planta do cliente; quando o processo exige estrutura de oficina, o molde é enviado à M1.
Perfil de Marcel Dias · LinkedIn · Instagram · YouTube
Análise técnica gratuita: envie a foto da região afetada, o tipo de solda e o padrão de textura pelo WhatsApp (11) 98136-2169 ou para marcel@m1textura.com.br. Veja também como funciona o orçamento.
